收藏本站| 在线留言 | EN

欢迎来到深圳市松本机电有限公司官网!

深圳市松本机电有限公司

智能加工工具·精密量具及检测工具- 全覆盖10年专注智能加工及制造领域

咨询热线:177-2781-6361
177-2241-6289

松本机电主轴
您的位置: 首页 > 全站搜索

搜索结果

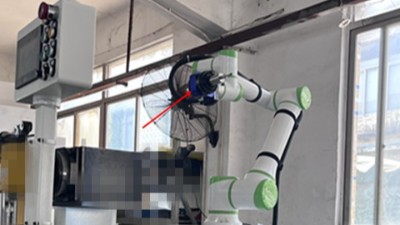
协作机器人搭配RBZ-40浮动主轴,高效解决铸铁件1mm边缘去毛刺难题

协作机器人搭配RBZ-40浮动主轴,高效解决铸铁件1mm边缘去毛刺难题

铸铁件铸造后边缘普遍存在毛刺、飞边,本次客户工件毛刺厚度约1mm。传统人工打磨粉尘大、劳动强度高,打磨一致性差;刚性主轴打磨容易崩刀、啃伤工件,产品良率波动大,一直是产线痛点。客户最终选定协作机器人+RBZ-40浮动主轴去毛刺方案,投入使用后取得理想加工效果。
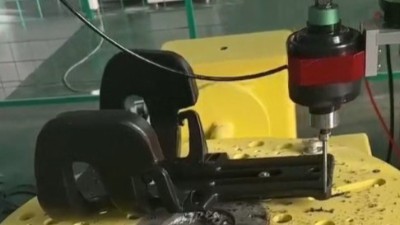
注塑安全座椅飞边去除方案|机械臂搭载RBZ-30双向浮动主轴

注塑安全座椅飞边去除方案|机械臂搭载RBZ-30双向浮动主轴

儿童安全座椅多为大型注塑件,成型后分型线位置极易产生飞边。这类工件外形曲面复杂,轮廓起伏大,人工打磨效率低、打磨力度不均,容易出现过切、缺修,还会造成产品表面划伤,一致性难以保障;传统刚性主轴打磨,无法跟随工件轮廓微量补偿,工件微小变形就会导致打磨深浅不一,报废率居高不下,是注塑后处理环节普遍痛点。
RBZ-40浮动主轴:协作机器人适配压铸铝2mm毛刺高效去除方案

RBZ-40浮动主轴:协作机器人适配压铸铝2mm毛刺高效去除方案

压铸铝合金凭借成型速度快、精度稳定、轻量化的特点,广泛应用于汽车配件、智能家居、精密五金等行业。但压铸工艺成型过程中,分型面、孔位边缘极易产生厚度2mm左右的批量毛刺,这类毛刺硬度适中、分布零散,传统人工打磨存在效率低、打磨不均、人工成本高、粉尘污染大等问题,普通固定主轴打磨易出现过切、缺料、工件损伤等缺陷。如今依托协作机器人加装RBZ-40浮动主轴的自动化去毛刺方案,完美解决压铸铝2mm毛刺加工难题,成为压铸后处理的主流优选方案。
做新能源注塑合模线加工,如何减少工件刮伤?有RBZ-40浮动主轴减少报废率

做新能源注塑合模线加工,如何减少工件刮伤?有RBZ-40浮动主轴减少报废率

做新能源注塑合模线加工,如何减少工件刮伤?有RBZ-40浮动主轴减少报废率新能源塑件去毛刺总刮坏工件?注塑件合模线厚薄不均,刚性主轴打磨极易啃料报废,良品率上不去,废料损耗白白亏钱。搭配RBZ-40浮动主轴加工,扭矩大具备浮动补偿能力,贴合工件轮廓去除毛边,塑件不易受损,耗材消耗变少。想稳住良品率降损耗,可聊聊适配方案。
RBZ40浮动主轴:汽车零部件玻纤注塑件去毛刺的高效利器

RBZ40浮动主轴:汽车零部件玻纤注塑件去毛刺的高效利器

在汽车制造领域,含玻纤注塑件凭借轻量化、高强度的特性,成为众多零部件的优选基材。但这类材料硬度高、脆性特殊,注塑后易产生顽固毛刺,传统人工或刚性主轴打磨,常出现打磨不均、工件损伤、效率低下等问题。RBZ40浮动主轴凭借精准参数配置与柔性浮动设计,专为汽车含玻纤注塑件去毛刺量身打造,成为行业高效加工的核心选择。
为什么压铸铝去毛刺凹凸不平?RBZ浮动<i style='color:red'>主轴打磨</i>均匀

为什么压铸铝去毛刺凹凸不平?RBZ浮动主轴打磨均匀

为什么压铸铝去毛刺凹凸不平?RBZ浮动主轴打磨均匀设备加装刚性主轴去除压铸铝毛刺,刀具与工件刚性硬碰,强压切削啃伤基材,遇到凹陷又切不到残留毛刺,所以会凹凸不平,而加装RBZ浮动主轴,实现360°径向浮动和5mm轴向浮动,刀具与工件柔性接触,回零位精度高,避免了过切和切不到现象,提高良品率。
去毛刺<i style='color:red'>主轴打磨</i>去除铝铸件摩托车手柄合模线效果好

去毛刺主轴打磨去除铝铸件摩托车手柄合模线效果好

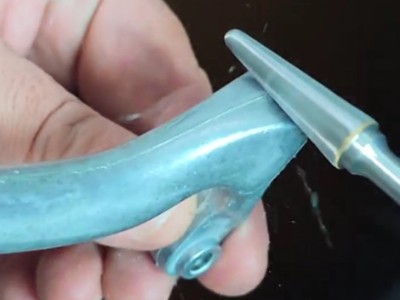
去毛刺主轴打磨去除铝铸件摩托车手柄合模线效果好这款高速主轴转速可达两万转,具有较大的扭矩以及良好的加工稳定性。铝铸件摩托车手柄材质较软,单独搭配去毛刺主轴使用容易过切,可搭配浮动来实现柔性去毛刺,达到更好的加工效果。关注松本机电,精工制造,驱动未来
锐必克陶瓷纤维刷搭配大扭矩自动换刀<i style='color:red'>主轴打磨</i>铝合金竞赛气导轨

锐必克陶瓷纤维刷搭配大扭矩自动换刀主轴打磨铝合金竞赛气导轨

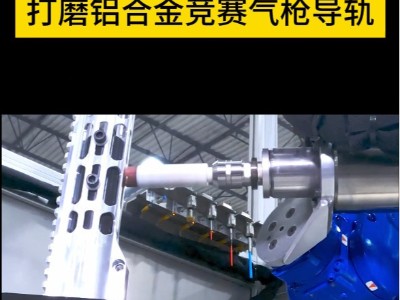
锐必克陶瓷纤维刷搭配大扭矩自动换刀主轴打磨铝合金竞赛气导轨铝合金竞赛气导轨在加工后会有残留毛刺,所以使用这款红色锐必克表面刷,搭配自动换刀的大扭矩主轴进行打磨。以去除毛刺和提高表面光洁度,加工时保持在3500rpm,进给3.8m/min。对比下加工前和加工后的效果,看得出效果差别非常之大。关注松本机电,为您带来更多去毛刺高效率
不锈钢侧边去毛刺,可用NAKANISHI弯头高速主轴进行去除

不锈钢侧边去毛刺,可用NAKANISHI弯头高速主轴进行去除

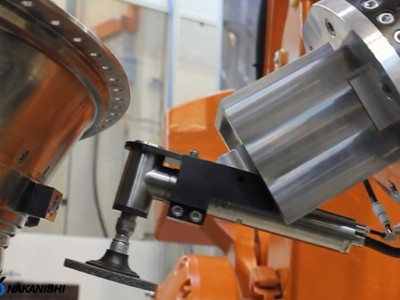
不锈钢工件侧边位置需要去毛刺,原有的去毛刺主轴去除不到,有阻碍,可使用NAKANISHI弯头高速主轴RAX-271E去除,以下简单介绍喜爱加工参数及大扭矩主轴打磨加工。
注塑件合模线去除,60000转RBZ浮动<i style='color:red'>主轴打磨</i>均匀

注塑件合模线去除,60000转RBZ浮动主轴打磨均匀

有些注塑件上会有合模线,且合模线的厚度在1mm左右,想要去除不刺手,选用什么加工方法可达到要求?现在很多加工工具都是加装在机器人叁进行去除,所以配备60000转的RBZ浮动主轴也是较适合的。

联系方式

  • 热线电话:177-2781-6361
  • 邮箱:Aimee@sbjd88.com
  • 传真:0755-23288625
  • 公司地址:深圳市宝安区新安街道49区华创达文化科技产业园9栋4楼
  • 技术支持:松本机电 备案号:粤ICP备19039613号

扫码关注

  • 松本机电关注微信
  • 松本机电浏览手机