智能加工工具·精密量具及检测工具- 全覆盖10年专注智能加工及制造领域
咨询热线:177-2781-6361
177-2241-6289
咨询热线:177-2781-6361
177-2241-6289
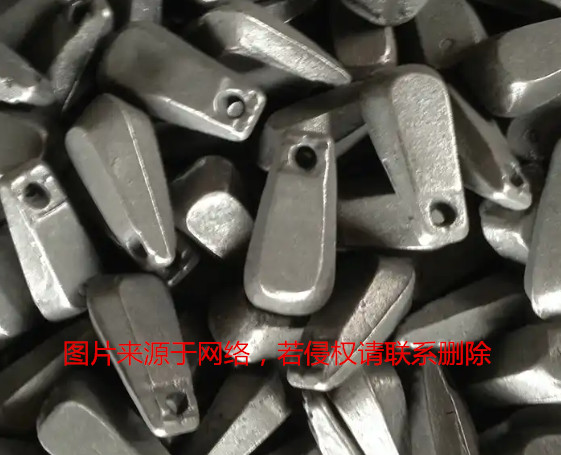
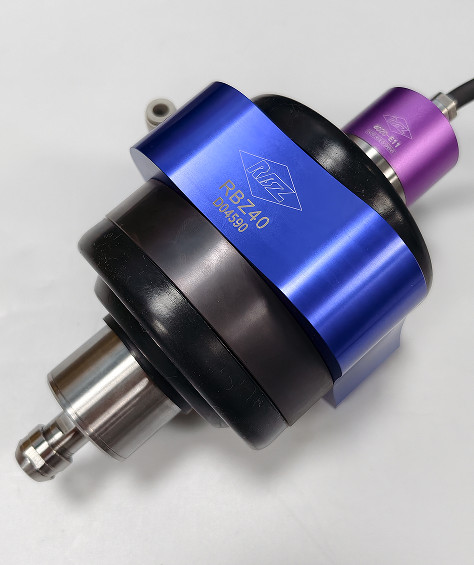
铸铁件铸造后边缘普遍存在毛刺、飞边,本次客户工件毛刺厚度约1mm。传统人工打磨粉尘大、劳动强度高,打磨一致性差;刚性主轴打磨容易崩刀、啃伤工件,产品良率波动大,一直是产线痛点。客户最终选定协作机器人+RBZ-40浮动主轴 去毛刺方案,投入使用后取得理想加工效果。
在加工表现上,这套方案去毛刺效果稳定、加工效率提升明显。依托RBZ-40宽转速范围,可根据毛刺厚薄灵活调速:厚毛刺选用中低转速保证切削力,薄飞边调高转速提升光洁度。60N.cm 扭矩充足,足以稳定啃削1mm铸铁毛刺,动力储备充足,不会出现无力闷刀、打磨打滑的情况。双向浮动缓冲切削冲击,刀具使用寿命明显延长,持续加工稳定性强,批量工件去毛刺后的轮廓一致性高。
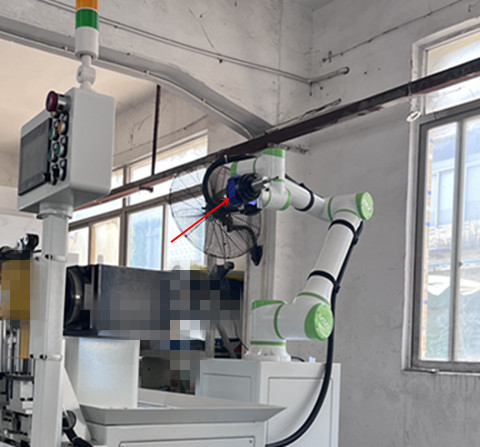
成本层面,协作机器人搭配RBZ-40浮动主轴是高性价比去毛刺方案。浮动主轴自带补偿功能,不用额外加装昂贵的力控传感器,大幅降低工作站硬件投入;设备调试简单,缩短项目落地周期,减少工程师现场工时。后期维护简便,主轴结构成熟,配件成本可控,长期综合使用成本远低于人工打磨或者高端力控去毛刺方案。
 关注微信
 浏览手机