智能加工工具·精密量具及检测工具- 全覆盖10年专注智能加工及制造领域
咨询热线:177-2781-6361
177-2241-6289

咨询热线:177-2781-6361
177-2241-6289

316不锈钢韧性高、导热差,极易出现加工硬化、粘刀堵屑,是精密小孔加工的难点。尤其加工φ1.7mm、深度12mm的深孔,长径比大,普通机床动力刀转速不足,切削线速度跟不上,钻头磨损快、频繁断刀,进给不敢拉高,加工节拍慢,一直困扰不少精密加工厂。想要在原有数控机床上低成本提速,4020-E11高速电主轴 是非常合适的升级选择。
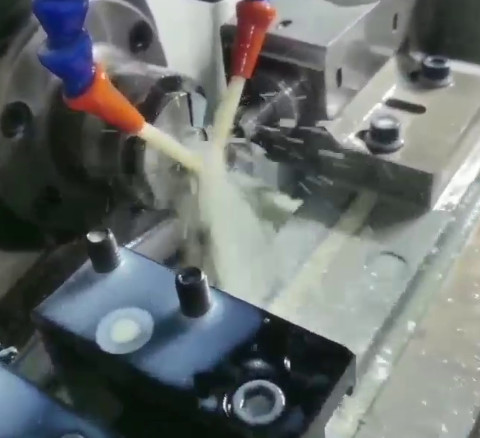
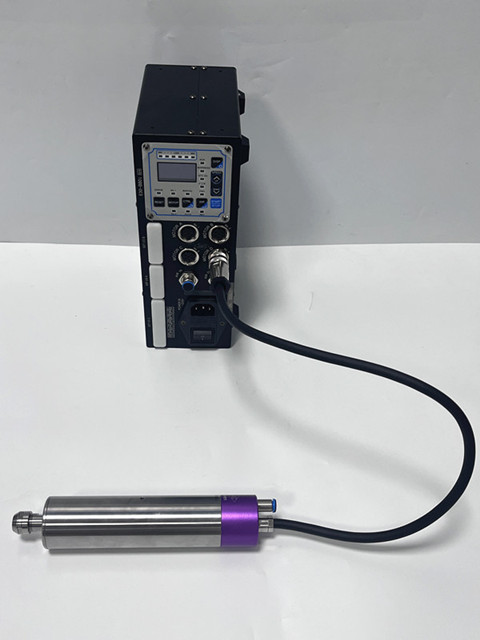
这款4020-E11高速电主轴,转速区间1000-20000转/分无级可调,最大扭矩可达0.6N.m兼顾高转速与持续切削力,刚好匹配316不锈钢小径深孔钻孔工况。很多高速主轴一味追求高转速,扭矩衰减严重,一进刀就闷刀打滑;而 4020-E11在高速运转下依然保有充足扭矩,钻头切削有力,排屑顺畅,有效抑制材料粘刀、刃口积屑,减少加工硬化带来的崩钻风险。针对1.7mm钻头钻12mm深孔,可匹配最优切削转速,提升线速度,进给参数合理上调,单件钻孔时间明显缩短,效率提升显著。
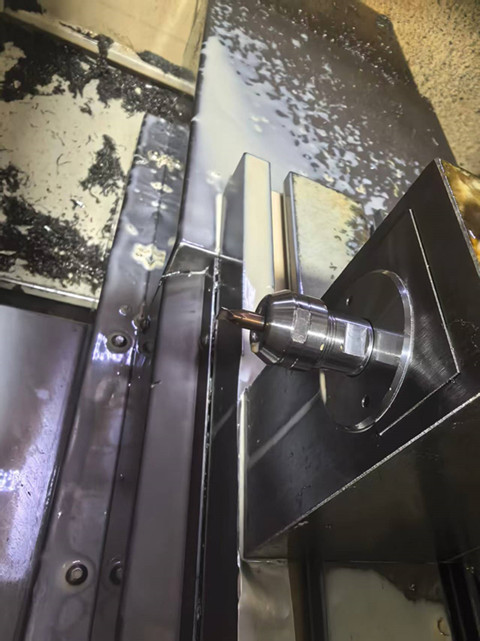
对比换新机床或者复杂的改造方案,加装4020-E11的投入低、见效快,性价比突出。对于做医疗配件、流体接头、精密阀件等316 不锈钢小件的工厂,不用更换主力设备,就能补齐高速深孔加工能力,稳定承接大批量小孔订单。


 关注微信
 浏览手机