智能加工工具·精密量具及检测工具- 全覆盖10年专注智能加工及制造领域
咨询热线:177-2781-6361
177-2241-6289

咨询热线:177-2781-6361
177-2241-6289

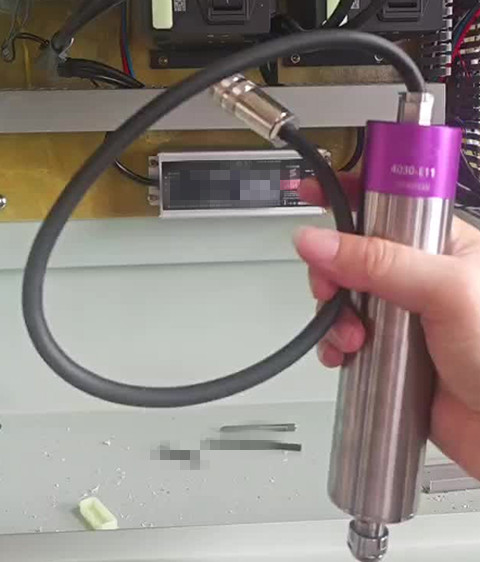
在精密零部件加工领域,不锈钢小孔钻孔长期是加工难点。不锈钢韧性高、导热性能差,钻削时容易产生积屑瘤,造成钻头烧损、断刀、孔壁毛刺、孔径偏斜等问题。φ2.1mm、深度6mm的小孔属于高深径比微小孔,对主轴回转精度、转速输出、切削扭矩都有着极高门槛,普通动力主轴很难持续稳定加工,而4030-E11高速电主轴 ,正是为这类小孔工况打造的专用动力单元。
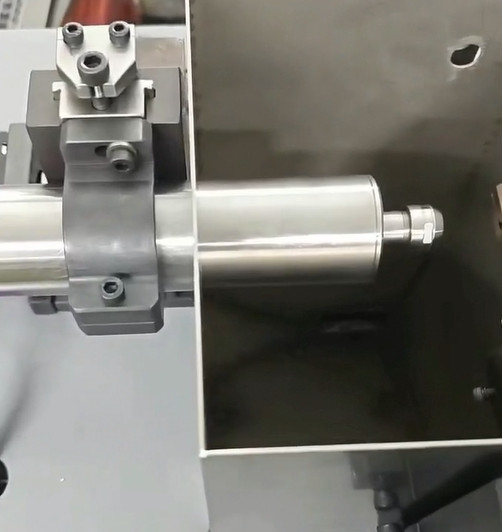
市面上不少高速主轴为拉高转速牺牲扭矩,加工不锈钢一旦进给加大,极易闷刀、丢转,加工被迫降速。4030-E11高速电主轴实现高转速与大扭矩兼顾,持续扭矩可达0.3N.m,即便在高转速工况下,依旧保有充足切削力道。加工φ2.1mm、深6mm的不锈钢孔时,能够带动微型钻头持续平稳吃刀,不会因为切削阻力增大出现打滑、停转,在提速的同时,大幅降低断刀报废率。
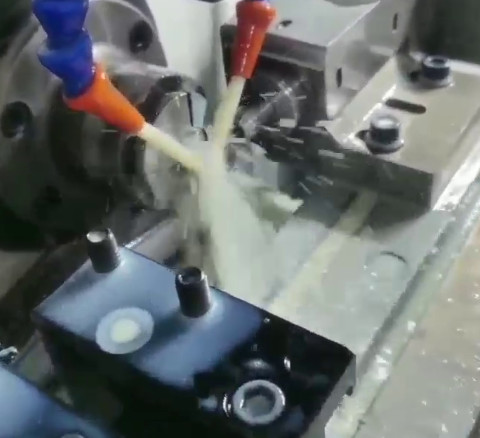
充沛扭矩搭配精准调速,最直观的效益就是钻孔效率显著提升。传统加工同规格不锈钢小孔,大多只能采用低速保守进给,单孔加工周期长,产能很难突破;搭载这款高速电主轴之后,可适度提升进给速度,切削轻快、排屑顺畅,钻孔速度明显加快。同时主轴回转精度出色,钻孔定位稳定,批量加工孔径一致性好,孔内壁光洁度更佳,后续去毛刺工序工作量减少,帮助工厂实现降本增效。


 关注微信
 浏览手机