智能加工工具·精密量具及检测工具- 全覆盖10年专注智能加工及制造领域
咨询热线:177-2781-6361
177-2241-6289

咨询热线:177-2781-6361
177-2241-6289

津上BO205走心机加工铝合金小件时,很多工艺会选用 8万转高频铣,高转速适合精加工,但遇到余量稍大的铣削、开槽、侧铣工况,短板就会凸显:扭矩偏小,吃刀不敢加深,只能小切量多次走刀,加工效率上不去,还容易出现振纹。想要兼顾机床安装尺寸与切削能力,2013TJ-E8高速电主轴 就是更适配的方案。
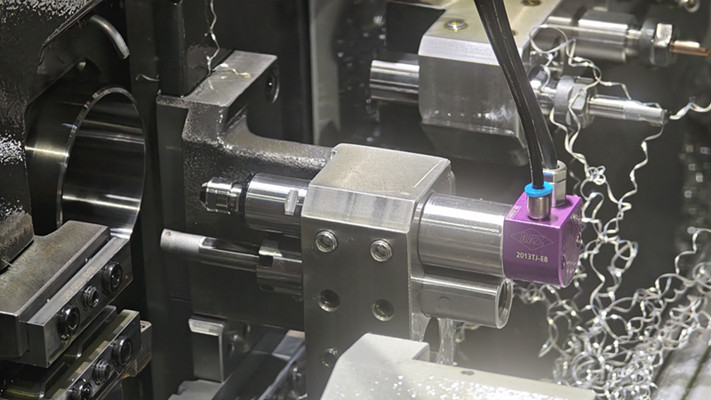
铝合金材质质地软,加工中容易粘刀、产生积屑瘤。2013TJ-E8 电主轴运转平稳,跳动小,刚性更好。充足扭矩加持下切削更轻快,切削刃不易发生打滑抖动,有效减少工件表面振纹,成品光洁度稳定。对于批量车铣复合工件,稳定的切削状态能降低报废率,减少调试时间,提升产线综合良率。
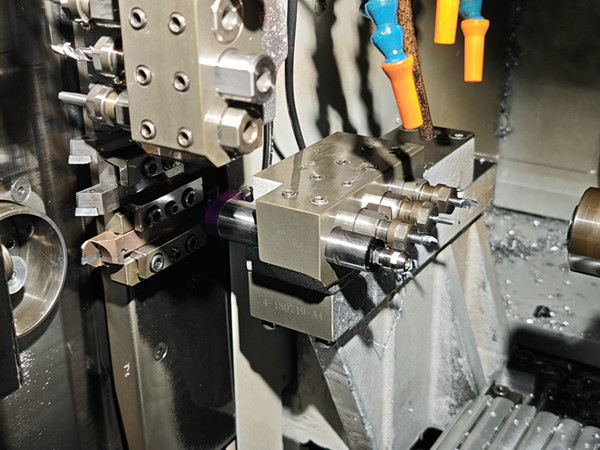
很多机加工师傅会陷入误区,认为铣铝合金一定要追求几万转超高转速。实际上,粗铣、重切削场景下,足够的扭矩才是提效关键。8万转高频铣适合微小结构精修,但面对有切削余量的成型铣削,扭矩不足会限制切削参数。2013TJ-E8以13000rpm 搭配大扭矩,刚好适配铝合金中重铣削,兼顾切削力与表面质量,在津上 BO205这类走心机上发挥更大加工潜力。


 关注微信
 浏览手机