收藏本站| 在线留言 | EN

欢迎来到深圳市松本机电有限公司官网!

深圳市松本机电有限公司

智能加工工具·精密量具及检测工具- 全覆盖10年专注智能加工及制造领域

咨询热线:177-2781-6361
177-2241-6289

松本机电新闻资讯
机械臂搭载6287QS-E16高速电主轴,铝件Φ4mm×18mm小孔加工方案
返回列表 来源: 发布日期: 2026.10.14

     在自动化产线中,铝件深孔加工一直是难点。本次加工对象为铝合金工件,钻孔规格Φ4mm,孔深18mm,属于深径比4.5的深孔加工,常规机械臂自带主轴转速、扭矩不足,容易出现粘刀、排屑不畅、钻尖抖动、加工效率低等问题。采用机械臂搭载6287QS-E16高速电主轴 方案,可稳定完成批量深孔钻削,兼顾加工效率与加工质量。
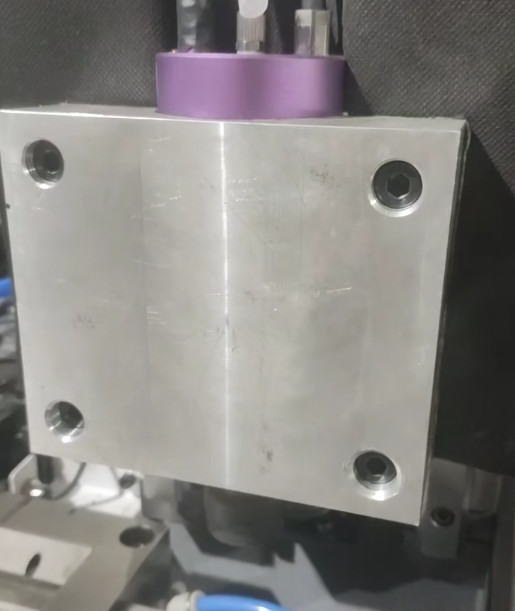
6287QS-E16电主轴

      6287QS-E16高速电主轴外径 62mm,结构紧凑,安装空间占用小,适配机械臂末端法兰直接加装改造,无需大幅度改动原有自动化设备,项目落地周期短。主轴转速区间1000–8700转 /min,支持无级调速,可根据铝材牌号、刀具类型灵活匹配切削线速度,适配铝件钻孔的加工特性。核心优势在于1N.m 大扭矩输出,区别于普通小型高速主轴扭矩偏弱的短板,在钻削进给过程中,持续稳定输出扭力,克服深孔钻削时的切削阻力,有效避免钻头闷刀、打滑现象,加工速度大幅提升。

      铝质材料塑性高,深孔加工极易产生积屑瘤,铝屑粘连在钻槽内,不仅会划伤孔壁,严重时还会造成钻头折断。这套方案可通过调节主轴转速,搭配硬质合金铝用钻头,采用啄钻工艺分段进给,配合气吹排屑,及时将孔内铝屑排出。1N?m的充足扭矩,保证每一次进给都能稳定切削,不会因为排屑阻力上升而丢转,孔壁光洁度更好,孔径一致性高,减少后续人工修整工序。
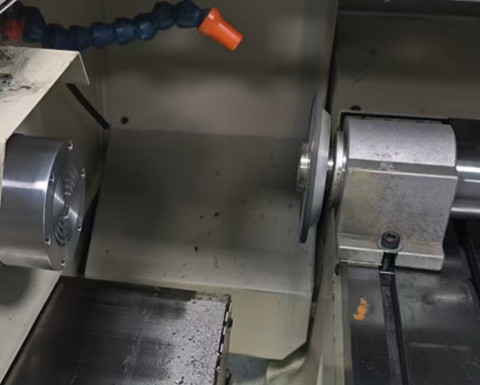
电主轴修磨加工

     机械臂搭载主轴的自动化模式,适合工件流转、多工位柔性生产线。相比传统固定CNC机床,机械臂方案可以实现工件移动或者主轴移动,一台设备完成多位置钻孔作业,设备通用性更强。6287QS-E16电主轴夹持范围 1–10mm 柄径刀具,除Φ4钻孔外,还可兼容倒角、去毛刺等工序,实现一机多用,提升设备利用率。主轴整体维护简单,长时间连续运行稳定性强,适合24小时量产工况。

     从加工成本来看,整套方案性价比优势明显。不需要采购大型专用钻孔设备,仅在现有机械臂末端加装高速电主轴,改造投入低。大扭矩特性保障加工节拍,单件加工时间缩短,钻头损耗降低,综合生产成本下降。在新能源铝件、自动化机架、铝合金结构件等批量加工场景,该方案可有效解决Φ4深孔加工痛点,兼顾柔性自动化、加工效率与产品良率。
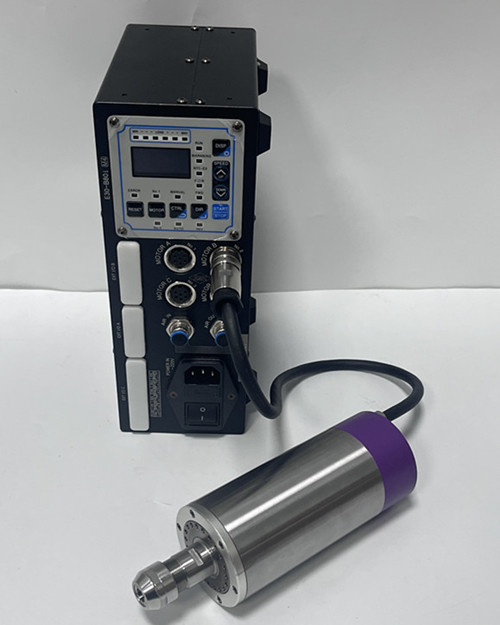
6287QS-E16高速电主轴

       综上,机械臂搭载 6287QS-E16高速电主轴 ,针对铝件Φ4mm、深度18mm深孔,依靠宽范围可调转速、1N.m大扭矩输出,解决机械臂末端动力不足难题,实现高效稳定自动化钻孔,是中小批量、多品种铝件深孔加工优选方案。

咨询热线

177-2781-6361

联系方式

  • 热线电话:177-2781-6361
  • 邮箱:Aimee@sbjd88.com
  • 传真:0755-23288625
  • 公司地址:深圳市宝安区新安街道49区华创达文化科技产业园9栋4楼
  • 技术支持:松本机电 备案号:粤ICP备19039613号

扫码关注

  • 松本机电关注微信
  • 松本机电浏览手机