智能加工工具·精密量具及检测工具- 全覆盖10年专注智能加工及制造领域
咨询热线:177-2781-6361
177-2241-6289
咨询热线:177-2781-6361
177-2241-6289
铜件加工塑性好、切屑易缠绕,深小孔加工一直是排刀机生产中的难点。在排刀机上加工直径2.3mm、深度25mm的孔,长径比超过10,属于典型深小孔工况。常规排刀机自带主轴转速有限,钻小孔时线速度不足,容易出现排屑不畅、钻头粘铜、崩刃,孔壁粗糙度差,孔位精度不稳定,频繁换刀还会打断生产节拍。很多厂家尝试过普通高速主轴,但缺少内冷结构,深孔内的铜屑很难排出,加工良率始终难以提升。
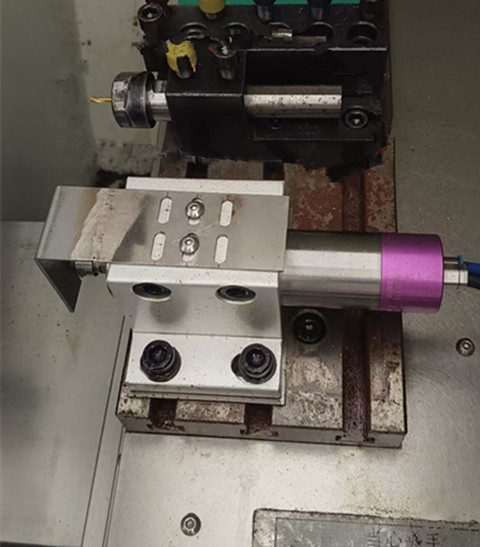
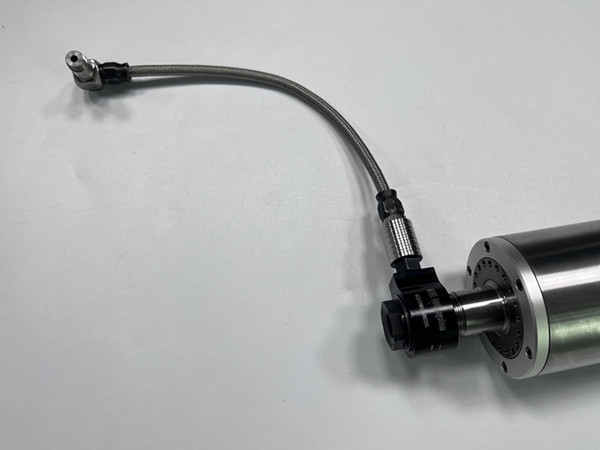
针对这类铜件深小孔需求,可采用4020-E11高速电主轴 搭配中心出水螺帽的改造方案,直接加装在排刀机上,低成本解决深孔钻削难题。这套组合最大亮点就是中心出水结构,切削液可以通过主轴内部,直达钻头刀尖。钻孔过程中高压冷却液持续冲刷切削区域,快速带走铜屑,避免铜屑堵在孔内划伤孔壁、扭断钻头,大幅提升钻头使用寿命。
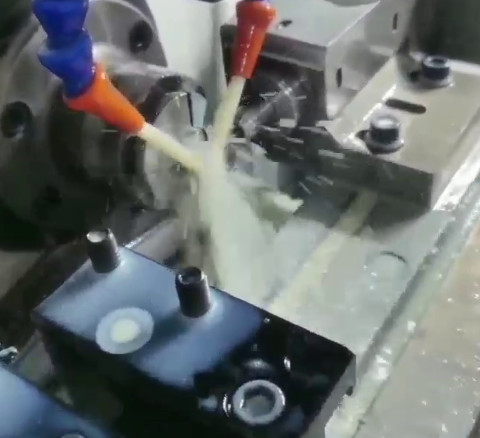
在批量生产场景下,这套方案的优势会进一步凸显。良好的冷却排屑条件,降低钻头损耗,减少停机换刀时间,提升连续加工能力。高转速切削降低铜件塑性变形,减少孔口毛刺,减少后续二次去毛刺工序。对于多品种、中小批量铜件生产企业,不用投入巨资更换设备,通过主轴升级就突破深小孔加工瓶颈。
 关注微信
 浏览手机