智能加工工具·精密量具及检测工具- 全覆盖10年专注智能加工及制造领域
咨询热线:177-2781-6361
177-2241-6289

咨询热线:177-2781-6361
177-2241-6289

新能源汽车充电桩、电机壳体、电控箱体等大量零部件采用压铸铝成型。压铸工艺天生存在合模线、浇口飞边、气孔边缘毛刺,工件铸造公差、工装定位误差,再加上零部件结构复杂,孔洞、凹槽、曲面多,给自动化去毛刺带来不小挑战。传统刚性主轴加工容错率低,为避免过切伤件,机器人进给速度只能压低,节拍长、效率低,还容易出现漏加工,成为批量生产中的常见瓶颈。搭载RBZ-40大扭矩浮动主轴 ,兼具高转速、大扭矩,同时支持径向+轴向双向浮动补偿,可有效放开机器人行走速度,大幅提升切削效率,适配新能源压铸铝件大批量自动化打磨。
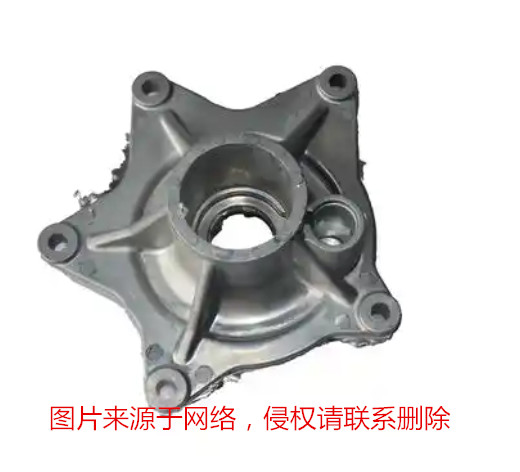
普通浮动主轴普遍存在一个短板:转速拉高之后扭矩快速衰减,遇到较厚的合模飞边时切削无力,只能依靠磨头摩擦蹭除毛刺,不仅加工速度慢,还容易产生拉丝、残留,后续还要人工补修。RBZ-40 针对性优化动力输出,做到高转速下依旧保有充足大扭矩,采用铣削式切除而非单纯摩擦打磨,切削轻快,排屑顺畅,不易粘铝屑。强劲的切削力,让机器人不用保守降速,可以直接提升行走进给速度,压缩单件加工时间。
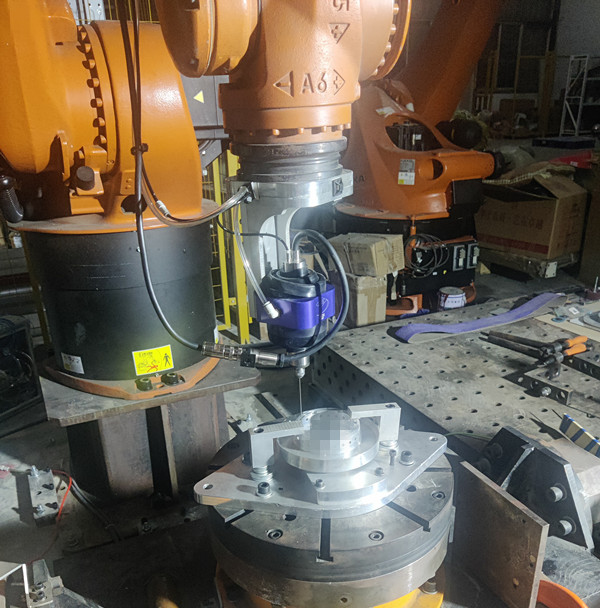
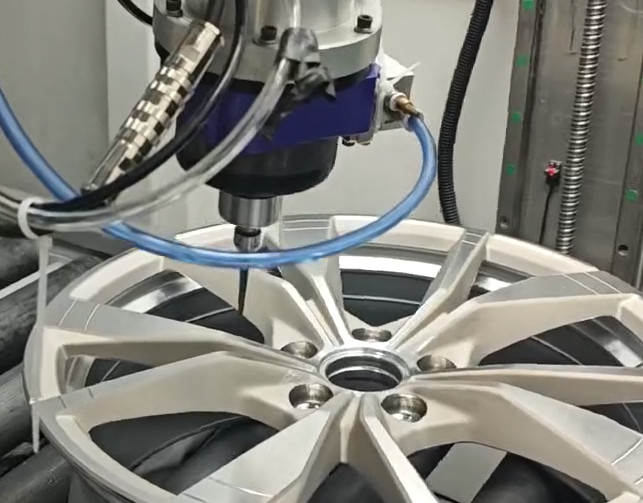
在充电桩插口压铸铝壳体的实际加工案例中,机器人搭载 RBZ-40 沿着合模线、插孔周边、卡扣边缘连续走刀。双向浮动保障磨头稳定贴合曲面,大扭矩快速切除厚重飞边,加工后边缘圆滑,不会破坏壳体安装基准与外观面,省去大量人工返修工序。主轴动平衡精度高,长时间7×24小时连续作业震动小、磨损低,适配工厂自动化产线不间断生产,减少停机维护时间。


 关注微信
 浏览手机