智能加工工具·精密量具及检测工具- 全覆盖10年专注智能加工及制造领域
咨询热线:177-2781-6361
177-2241-6289

咨询热线:177-2781-6361
177-2241-6289

斯大走心机34号刀位精加工,一直是精密零部件加工里的常见难点。很多微型零件轮廓铣削、微小槽位与侧铣工序,受制于机床原配刀座转速上限,切削线速度不足,不仅表面纹路差,还容易出现振刀、尺寸飘移,很难稳定拿到高精度成品。
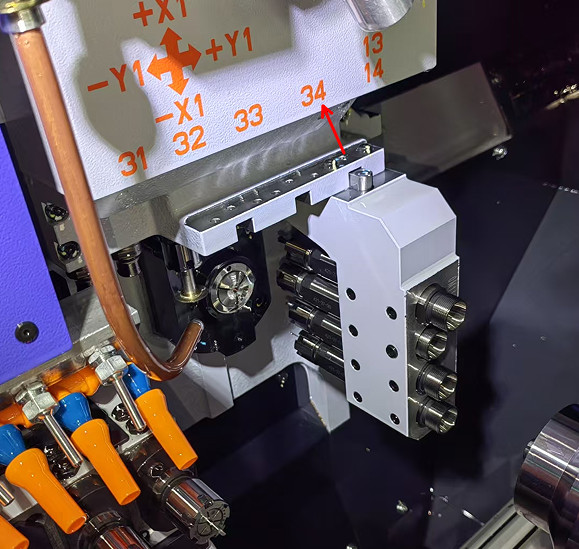
这套改造方案针对性很强:利用34号刀位,搭配专用34mm治具,直接加装6万转高频铣 ,无需大幅改动机床本体,安装快捷,上手门槛低。高频铣可以补足高转速需求,轻快切削微小特征,减少刀具震颤,径向精度稳定控制在1μm 以内,完美适配精密电子、医疗小零件、五金微型件的铣削作业。
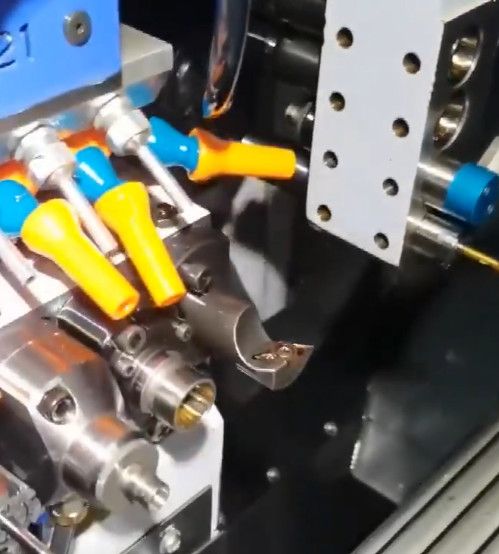
传统走心机自带动力刀转速有限,做精铣时进给不敢拉高,产能受限。换上这套高频铣之后,高转速配合合适进给,切削更顺滑,刀痕细腻,既能保障微米级尺寸,又可以提升单件产出,降低后续抛光、二次修调的工序。而且整套方案适配斯大机型原有刀路,程序员不用大面积重写程序,调试周期短,能够快速落地量产。


 关注微信
 浏览手机