收藏本站| 在线留言 | EN

欢迎来到深圳市松本机电有限公司官网!

深圳市松本机电有限公司

智能加工工具·精密量具及检测工具- 全覆盖10年专注智能加工及制造领域

咨询热线:177-2781-6361
177-2241-6289
松本机电新闻资讯
数控凸轮机加工不锈钢喷嘴0.15mm微孔,MZ-3065C高速电主轴解决方案
返回列表 来源: 发布日期: 2026.10.30

     不锈钢喷嘴微孔加工一直是精密凸轮机生产中的难点,尤其是孔径0.15mm、深度2mm的微孔。不锈钢材料韧性强、易加工硬化,普通机床主轴转速不足,切削以挤压为主,微钻受力大,极易出现断刀、孔位偏斜、孔壁粗糙、出口翻边等问题。微小钻头本身刚性极弱,哪怕微小的回转跳动,都会直接造成刀具折断、批量报废,很难稳定量产,这也是很多喷嘴加工厂的瓶颈。
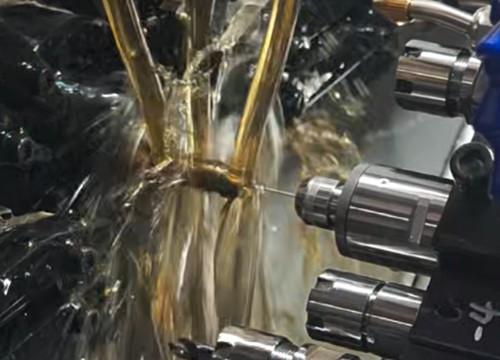
钻孔高速电主轴

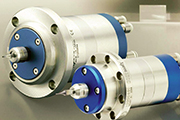
      钻微孔,核心就是高转速搭配高精度主轴。针对数控凸轮机改造,外径30mm的MZ-3065C高速电主轴 是适配方案,回转跳动精度控制在 1μm 以内,转速区间 1000–65000rpm连续可调,可根据不锈钢材质、啄钻工艺灵活匹配切削参数,轻松满足0.15mm微孔所需的线速度,切削轻快,减少挤压摩擦,降低加工硬化与粘刀风险。
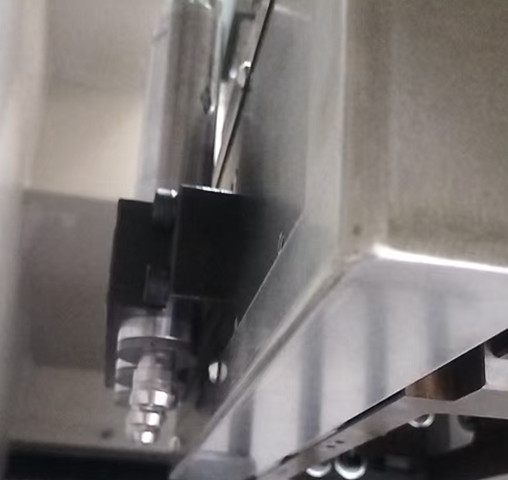

MZ-3065C高速主轴

     主轴筒夹适配范围广,可夹持0.5–6.35mm柄径刀具,各类硬质合金微钻都可直接装夹,兼顾微孔钻孔、小孔精修等多工序加工需求。紧凑 30mm 外径,可直接安装在凸轮机刀座上,无需大范围改动机床结构,改造简单,调试便捷,原有车削成型工序与微孔钻孔工序可在同一台设备完成,减少二次装夹带来的定位误差。

      高转速切削配合微米级低跳动,钻头旋转同心度稳定,走刀轨迹不偏移,孔圆度好,孔壁光洁,孔口毛刺少,大幅降低断刀概率。采用分段啄钻工艺,搭配合理冷却排屑,2mm孔加工过程排屑顺畅,避免切屑堵孔烧刀,批量加工一致性稳定,良品率显著提升。
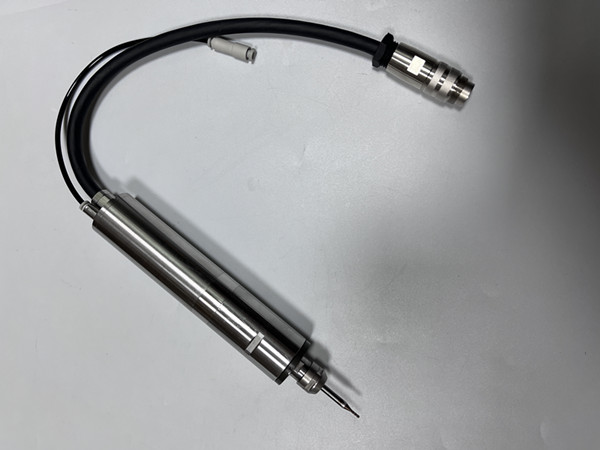
MZ-3065C高速电主轴

      对比采购专用微孔钻孔设备,在现有数控凸轮机加装 MZ-3065C 高速电主轴投入更低,柔性更强,一台设备兼顾车削成型与微孔加工,适配多规格不锈钢喷嘴订单,适合精密五金、流体喷嘴零部件批量生产。对于做不锈钢微小喷嘴、需要稳定加工 0.15mm 这类超深微孔的厂家来说,高转速、高精度的MZ-3065C高速电主轴 ,是低成本解决微孔断刀、精度差难题的优选。

咨询热线

177-2781-6361

联系方式

  • 热线电话:177-2781-6361
  • 邮箱:Aimee@sbjd88.com
  • 传真:0755-23288625
  • 公司地址:深圳市宝安区新安街道49区华创达文化科技产业园9栋4楼
  • 技术支持:松本机电 备案号:粤ICP备19039613号

扫码关注

  • 松本机电关注微信
  • 松本机电浏览手机