智能加工工具·精密量具及检测工具- 全覆盖10年专注智能加工及制造领域
咨询热线:177-2781-6361
177-2241-6289
咨询热线:177-2781-6361
177-2241-6289
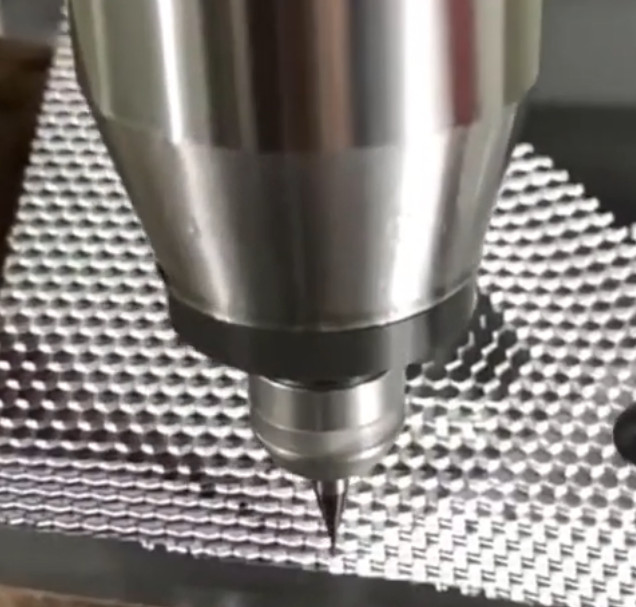
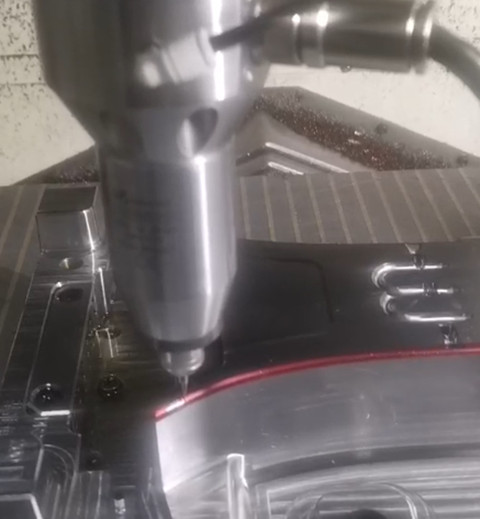
HRC60淬硬钢属于高硬度难切削材料,常规加工容易出现刀纹粗糙、振纹明显、刀具崩损等问题,曲面高光精加工一直是模具、精密零件加工中的难点。依托五轴机床联动优势,搭配8万转加工中心增速器 、R0.2小球型铣刀,在主轴跳动控制在1μm以内的条件下,实现小直径刀具高精度高速铣削,稳定获得高光加工表面,为硬料精密精加工提供成熟方案。
五轴联动是这套高光工艺的基础保障。借助RTCP刀尖跟随功能,可实时调整刀具姿态,让R0.2球刀始终以合理角度贴合曲面,球头有效切削区域稳定可控,适配复杂型腔、立体曲面、微小 R 角等常规三轴难以加工的结构。精加工采用恒残留高度刀路,缩小行距,依靠高转速下轻薄切屑的切削模式,材料去除量小、切削热低,减少工件热变形,加工轮廓精度和表面一致性更好。
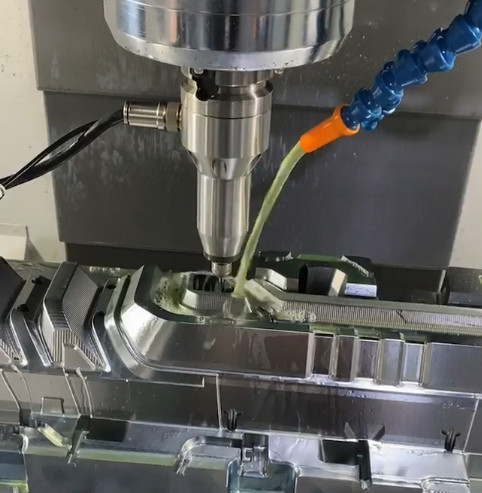
这套工艺对整套系统精度协同要求严格:增速器回转精度、刀柄夹持精度、机床轴系精度必须匹配,任意环节跳动超标,1μm的精度优势都会失效。加工中优先选用热缩刀柄,严控刀具悬伸,搭配合适的微量润滑,及时排屑散热,防止切屑划伤高光面。
 关注微信
 浏览手机