收藏本站| 在线留言 | EN

欢迎来到深圳市松本机电有限公司官网!

深圳市松本机电有限公司

智能加工工具·精密量具及检测工具- 全覆盖10年专注智能加工及制造领域

咨询热线:177-2781-6361
177-2241-6289

松本机电主轴
您的位置: 首页 > 全站搜索

搜索结果

去毛刺主轴NR-3060S

去毛刺主轴NR-3060S

NAKANISHI高速电主轴E3000系列NR-3060S应用于户外网柜钢件毛刺,去毛刺加工,不再像以往手动式圆盘磨机加砂纸去除,现在都是自动化去毛刺系统了,节省人力,选用NAKANISHI高速电主轴E3000系列NR-3060S,搭配机器人、浮动去毛刺。
进口浮动头FD-40/NFS-D40

进口浮动头FD-40/NFS-D40

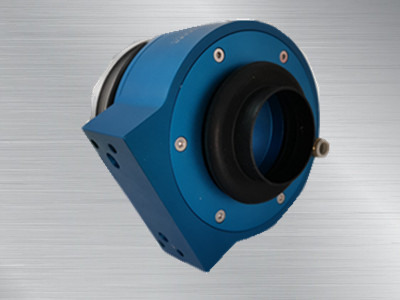
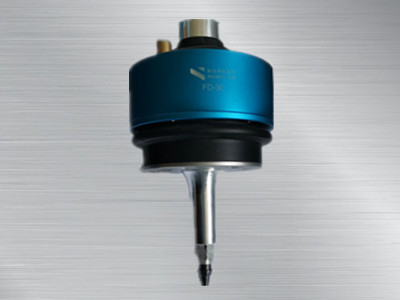
进口浮动头FD-40/NFS-D40,自动化气式浮动,适用主轴直径40mm,浮动范围5°,浮动负荷调整,通过空气压力调整先端轴浮动轴5mm。可配NAKANISHI高速主轴,组成浮动主轴实现浮动去毛刺,自动化去毛刺。
进口浮动头FD30/NFS-D30

进口浮动头FD30/NFS-D30

进口浮动头FD30/NFS-D30,自动化气式浮动,使用主轴直径30mm,浮动范围5,浮动负荷调整,通过空气压力调整先端轴浮动轴5mm。可配NAKANISHI高速主轴,组成浮动主轴实现浮动去毛刺,自动化去毛刺。
钢件小毛刺人工修容易崩边?试试RBZ-30浮动主轴!

钢件小毛刺人工修容易崩边?试试RBZ-30浮动主轴!

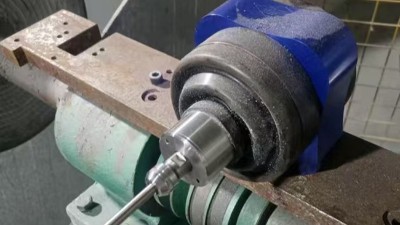
钢件小毛刺人工修容易崩边?试试RBZ-30浮动主轴!浮动结构自适应工件轮廓,孔口、棱角细小毛刺一次性去除。不用反复打磨,成品边缘均匀,大幅节省人工,稳定提升钢件加工品质,适配自动化去毛刺场景。
机械臂搭载RBZ-30浮动主轴 高效解决注塑件披风去毛刺难题

机械臂搭载RBZ-30浮动主轴 高效解决注塑件披风去毛刺难题

注塑件成型过程中,受模具合模精度、注塑压力、材料流动性等因素影响,分型面、边角、孔位等处极易产生披风、毛刺与合模线瑕疵。传统人工打磨、固定主轴切削等方式,普遍存在打磨不均、过切缺料、塑件熔边发白、效率低下等问题,难以适配高精度注塑件的批量生产需求。而机械臂加装4万转RBZ-30浮动主轴的自动化去毛刺方案,凭借高速切削、高精度加工、柔性适配、散热防熔边等多重优势,成为注塑件披风去除的优选工艺。
RBZ-40浮动主轴:协作机器人适配压铸铝2mm毛刺高效去除方案

RBZ-40浮动主轴:协作机器人适配压铸铝2mm毛刺高效去除方案

压铸铝合金凭借成型速度快、精度稳定、轻量化的特点,广泛应用于汽车配件、智能家居、精密五金等行业。但压铸工艺成型过程中,分型面、孔位边缘极易产生厚度2mm左右的批量毛刺,这类毛刺硬度适中、分布零散,传统人工打磨存在效率低、打磨不均、人工成本高、粉尘污染大等问题,普通固定主轴打磨易出现过切、缺料、工件损伤等缺陷。如今依托协作机器人加装RBZ-40浮动主轴的自动化去毛刺方案,完美解决压铸铝2mm毛刺加工难题,成为压铸后处理的主流优选方案。
RBZ-40大扭矩浮动主轴,新能源压铸铝零部件<i style='color:red'>自动化去毛刺</i>提质增效

RBZ-40大扭矩浮动主轴,新能源压铸铝零部件自动化去毛刺提质增效

新能源汽车充电桩、电机壳体、电控箱体等大量零部件采用压铸铝成型。压铸工艺天生存在合模线、浇口飞边、气孔边缘毛刺,工件铸造公差、工装定位误差,再加上零部件结构复杂,孔洞、凹槽、曲面多,给自动化去毛刺带来不小挑战。传统刚性主轴加工容错率低,为避免过切伤件,机器人进给速度只能压低,节拍长、效率低,还容易出现漏加工,成为批量生产中的常见瓶颈。搭载RBZ-40大扭矩浮动主轴,兼具高转速、大扭矩,同时支持径向+轴向双向浮动补偿,可有效放开机器人行走速度,大幅提升切削效率,适配新能源压铸铝件大批量自动化打磨。
大扭矩柔性去毛刺:RBZ‑62浮动主轴攻克铸铁2mm厚毛刺难题

大扭矩柔性去毛刺:RBZ‑62浮动主轴攻克铸铁2mm厚毛刺难题

铸铁零部件铸造与机加工之后,分型线、浇口位置常常生成厚实坚硬的毛刺,部分飞边厚度可达2mm。铸铁材质硬度高、脆性大,是自动化去毛刺里公认的难点。小扭矩主轴切削无力,容易出现毛刺清理不净、刀具震颤、频繁断刀;刚性打磨又极易造成工件过切、崩边,良品率难以保障。很多工厂仍依赖人工打磨,不仅劳动强度大,加工一致性差,还面临招工难、成本高的问题。针对这类硬质大余量毛刺场景,RBZ‑62浮动主轴凭借1.5N・m大扭矩输出,搭配5700转稳定转速,成为硬材质厚毛刺去除的优选方案。
RBZ-40浮动主轴|钢质电机壳后盖<i style='color:red'>自动化去毛刺</i>方案

RBZ-40浮动主轴|钢质电机壳后盖自动化去毛刺方案

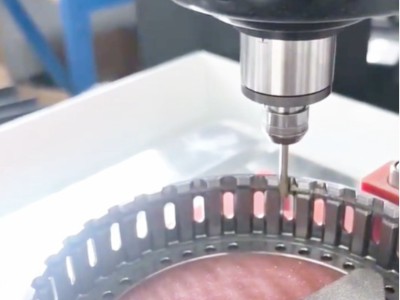
钢质电机壳后盖机加工后,端面、孔口、止口位置极易产生坚硬毛刺飞边。采用机械臂搭配普通刚性打磨头,受工件定位误差、铸件轮廓偏差影响,容易出现过切、啃伤工件,或是毛刺清理不干净;传统人工打磨劳动强度大,效率低下,产品一致性差,成为批量生产的一大痛点。搭载RBZ-40浮动主轴,依靠双向浮动与大扭矩输出,实现钢件后盖高效柔性去毛刺。
机械臂搭载3万转RBZ-40浮动主轴,破解新能源轮毂<i style='color:red'>自动化去毛刺</i>难题

机械臂搭载3万转RBZ-40浮动主轴,破解新能源轮毂自动化去毛刺难题

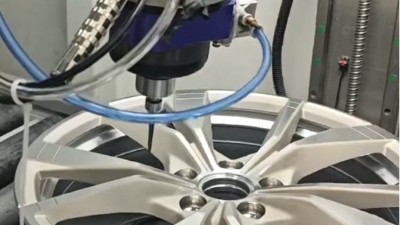
新能源铸铝轮毂经CNC机加工后,辐条边缘、螺栓孔、轮毂外圈极易产生厚薄不均的翻边毛刺与分型飞边。轮毂曲面造型复杂、压铸存在0.1~0.5mm成型误差,传统刚性打磨主轴容易过切划伤轮毂漆面基材,人工打磨不仅效率低下、品相参差不齐,还存在用工成本高、粉尘污染等问题。如今行业主流方案为六轴机械臂末端加装30000转RBZ-40浮动主轴,凭借0.3N・m大扭矩、柔性浮动结构、稳定耐用的特性,一次性清除各类机加工毛刺,兼顾加工稳定性、运动灵活性与量产性价比。

联系方式

  • 热线电话:177-2781-6361
  • 邮箱:Aimee@sbjd88.com
  • 传真:0755-23288625
  • 公司地址:深圳市宝安区新安街道49区华创达文化科技产业园9栋4楼
  • 技术支持:松本机电 备案号:粤ICP备19039613号

扫码关注

  • 松本机电关注微信
  • 松本机电浏览手机