收藏本站| 在线留言 | EN

欢迎来到深圳市松本机电有限公司官网!

深圳市松本机电有限公司

智能加工工具·精密量具及检测工具- 全覆盖10年专注智能加工及制造领域

咨询热线:177-2781-6361
177-2241-6289

松本机电主轴
您的位置: 首页 > 全站搜索

搜索结果

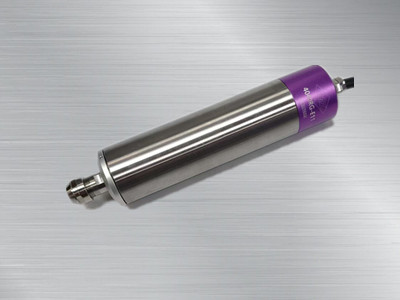
4040RG-E11高速电主轴

4040RG-E11高速电主轴

4040RG-E11高速电主轴,RBZ高速主轴,直径40mm,1000-40000转/min,扭矩30N.cm,功率600W,带防尘盖,高刚性主轴,IP64防护等级,可用于钻小孔、铣削、研磨、切割、去毛刺加工,可加工铁件、铝件、钢件、塑料件、钛合金、镁合金等材料,可加装在排刀机、数控机床、加工中心、非标机,机械臂等,安装方便简单,性价比高。
RBZ-40CF浮动气动锉刀

RBZ-40CF浮动气动锉刀

RBZ-40CF浮动气动锉刀,往复行程:10mm,震动频率:9000bpm/min,刀柄夹持5mm,实现径向和轴向浮动,去除压铸铝件小毛刺,机加工翻边小毛刺,热砂芯模具合模线去除,重量轻,性价比高。
<i style='color:red'>铝件</i>钻孔电主轴BMS-4020

铝件钻孔电主轴BMS-4020

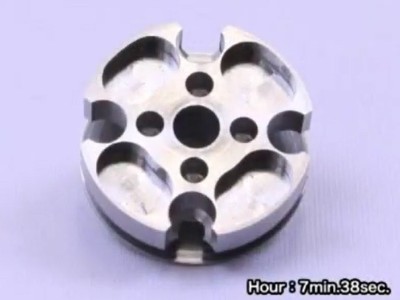
日本NAKANISHI高速电主轴BMS-4020,应用于多轴机床作为钻孔电主轴进行加工。钻5mm孔,铣削6mm的槽,转速高达20000转/min,功率高达1200W,扭矩1N·m,钻孔速度快,孔径表面光洁度高,与NAKANISHI高速电主轴E3000系列EM20-S6000和EM30-S6000一起进行钻孔加工,工件完成钻孔和铣削完成时间是7分钟38秒,加工速度快,提高加工效率。
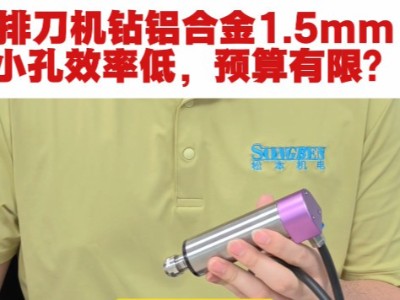
排刀机钻铝合金1.5mm小孔效率低,预算有限?

排刀机钻铝合金1.5mm小孔效率低,预算有限?

排刀机钻铝合金1.5mm小孔效率低,预算有限?3316A-E11高速电主轴,16000转搭配大扭矩,钻孔轻快不闷刀。适配排刀机加装,不用换机床,钻孔速度快,加工稳定。高性价比方案,铝件小孔量产降本增效!
铸<i style='color:red'>铝件</i>3mm厚毛刺自动化去除方案:机械臂搭载RBZ-62浮动主轴

铸铝件3mm厚毛刺自动化去除方案:机械臂搭载RBZ-62浮动主轴

铸铝壳体、阀体类工件分型面常会形成厚度达3mm的厚毛刺,是压铸加工里比较棘手的工序。很多工厂依旧依靠人工打磨,粉尘大、劳动强度高,毛刺厚薄不均,打磨力度很难把控,容易出现残留毛刺、打磨深浅不一,产品一致性差。如果改用机械臂搭配普通刚性主轴加工,痛点更加突出:铸铝毛坯本身存在铸造偏差、装夹误差,机器人轨迹很难完全贴合轮廓,刚性刀具硬碰硬,要么啃伤母材造成过切报废,要么毛刺清不干净;而且厚毛刺切削阻力大,普通主轴扭矩不足,容易闷刀、振刀,刀具损耗快,很难稳定量产。
铝合金高光面加工总有刀纹、亮度不够? 津上S205A走心机主轴加装8万转高频铣

铝合金高光面加工总有刀纹、亮度不够? 津上S205A走心机主轴加装8万转高频铣

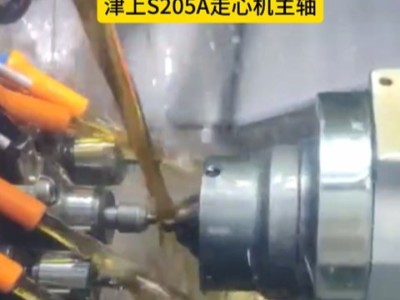
铝合金高光面加工总有刀纹、亮度不够?津上S205A走心机主轴加装8万转高频铣津上S205A走心机主轴加装8万转高频铣,精度可达1μm以内。高速切削铝件,镜面高光效果,表面细腻无划痕。一次装夹成型,量产稳定性强,精密小件高光加工省心!
机械臂搭载6287QS-E16高速电主轴,<i style='color:red'>铝件</i>Φ4mm×18mm小孔加工方案

机械臂搭载6287QS-E16高速电主轴,铝件Φ4mm×18mm小孔加工方案

在自动化产线中,铝件深孔加工一直是难点。本次加工对象为铝合金工件,钻孔规格Φ4mm,孔深18mm,属于深径比4.5的深孔加工,常规机械臂自带主轴转速、扭矩不足,容易出现粘刀、排屑不畅、钻尖抖动、加工效率低等问题。采用机械臂搭载6287QS-E16高速电主轴方案,可稳定完成批量深孔钻削,兼顾加工效率与加工质量。
RBZ-40大扭矩浮动主轴,新能源压铸铝零部件自动化去毛刺提质增效

RBZ-40大扭矩浮动主轴,新能源压铸铝零部件自动化去毛刺提质增效

新能源汽车充电桩、电机壳体、电控箱体等大量零部件采用压铸铝成型。压铸工艺天生存在合模线、浇口飞边、气孔边缘毛刺,工件铸造公差、工装定位误差,再加上零部件结构复杂,孔洞、凹槽、曲面多,给自动化去毛刺带来不小挑战。传统刚性主轴加工容错率低,为避免过切伤件,机器人进给速度只能压低,节拍长、效率低,还容易出现漏加工,成为批量生产中的常见瓶颈。搭载RBZ-40大扭矩浮动主轴,兼具高转速、大扭矩,同时支持径向+轴向双向浮动补偿,可有效放开机器人行走速度,大幅提升切削效率,适配新能源压铸铝件大批量自动化打磨。
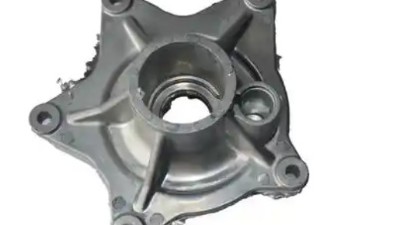
复杂压铸<i style='color:red'>铝件</i>毛刺,五轴机床去除小毛刺用RBZ-40CF浮动锉刀

复杂压铸铝件毛刺,五轴机床去除小毛刺用RBZ-40CF浮动锉刀

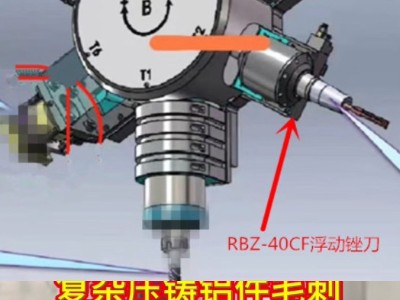
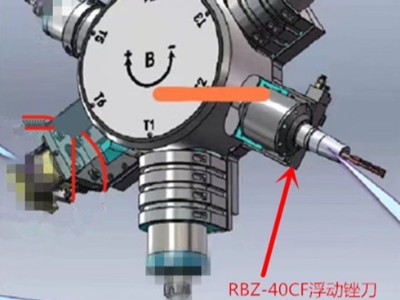
复杂压铸铝件毛刺,五轴机床去除小毛刺用RBZ-40CF浮动锉刀复杂压铸铝毛刺,有些在1mm以下边缘毛刺,有些毛刺厚度在2-3mm,加装五轴机床,一个位置安装刚性主轴去除3mm厚毛刺,1个位置安装RBZ-40CF浮动锉刀,性价比高,去除高效。
五轴机床搭配RBZ-40CF浮动气动锉刀,解决复杂压铸铝1mm小毛刺难题

五轴机床搭配RBZ-40CF浮动气动锉刀,解决复杂压铸铝1mm小毛刺难题

压铸铝零部件结构复杂,型腔、筋条、曲面拐角位置容易残留1mm左右细小毛刺与合模线。这类微小毛刺位置零散,轮廓多变,传统刚性刀具去毛刺极易出现过切、漏打磨,人工打磨效率低、产品一致性差,成为压铸铝批量生产中的一大瓶颈。很多工厂选择在现有五轴机床上加装RBZ-40CF浮动气动锉刀,利用五轴多自由度联动能力,搭配双向浮动结构,一次性完成复杂异型铝件的精密去毛刺,兼顾加工品质与生产成本。

联系方式

  • 热线电话:177-2781-6361
  • 邮箱:Aimee@sbjd88.com
  • 传真:0755-23288625
  • 公司地址:深圳市宝安区新安街道49区华创达文化科技产业园9栋4楼
  • 技术支持:松本机电 备案号:粤ICP备19039613号

扫码关注

  • 松本机电关注微信
  • 松本机电浏览手机