智能加工工具·精密量具及检测工具- 全覆盖10年专注智能加工及制造领域
咨询热线:177-2781-6361
177-2241-6289

咨询热线:177-2781-6361
177-2241-6289

不锈钢韧性高、易加工硬化,5mm深度铣削一直是精密加工的难点。普通高频铣扭矩偏弱,只能选用小直径刀具、分层多次切削,进给不敢放大,不仅单件节拍长,还容易出现震刀、积屑粘刀、刀具磨损快等问题。想要加快加工效率、夹持大直径刀具进行深铣,6287QS-E16高速主轴 是适配不锈钢铣削的优选方案。
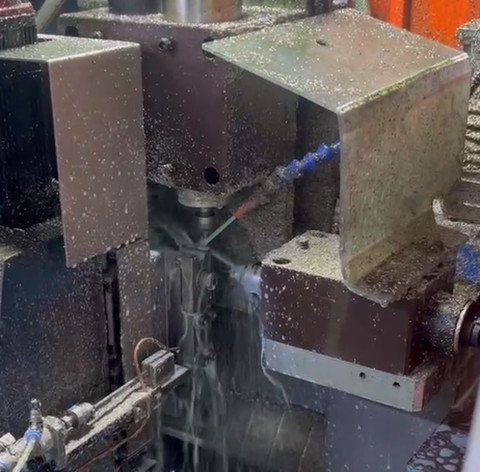
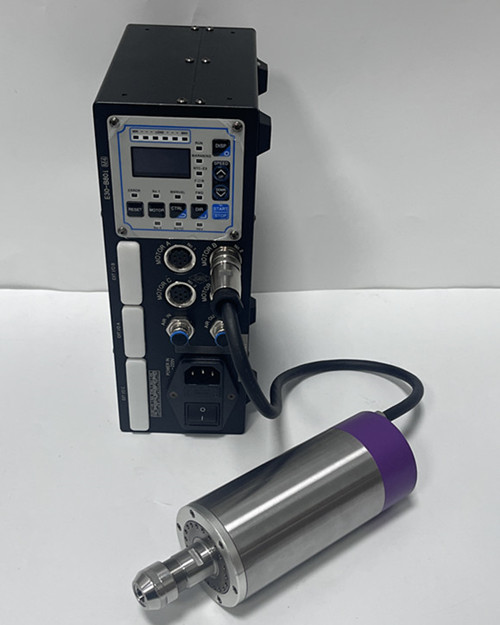
夹持范围广,适配1–10mm柄径刀具,可直接装夹更大规格铣刀,一刀切削宽度更大,切削效率显著提升。大刀具刚性更好,切削震动更低,加工稳定性更强,尺寸一致性更好,减少批量工件的尺寸偏差与返工。主轴结构紧凑,可加装在排刀机、数控车床、走心机刀座上,改造简单,无需对机床做大幅度改动,调试上手快,适合工厂快速升级改造。
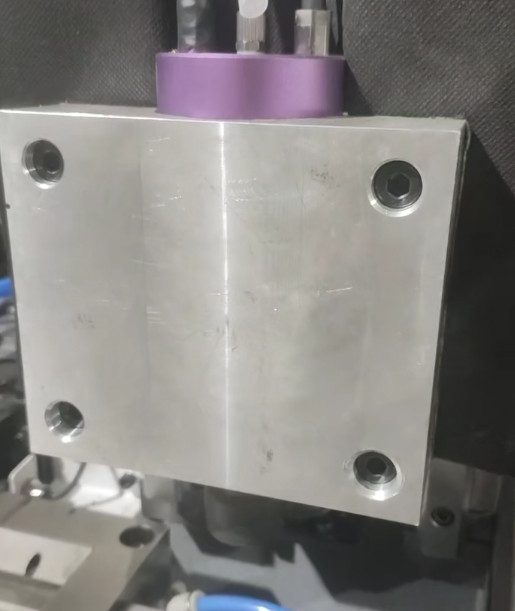
在量产加工中,高转速保障切削品质,1N.m稳定扭矩释放切削余量,搭配大柄铣刀,直接压缩单件加工时长。原先需要多层切削的5mm深槽,现在可减少走刀次数,进给速度同步提升,产能明显上涨。同时切削力平稳,降低崩刃、断刀概率,延长刀具使用寿命,减少停机换刀损耗,降低综合加工成本。


 关注微信
 浏览手机