智能加工工具·精密量具及检测工具- 全覆盖10年专注智能加工及制造领域
咨询热线:177-2781-6361
177-2241-6289

咨询热线:177-2781-6361
177-2241-6289

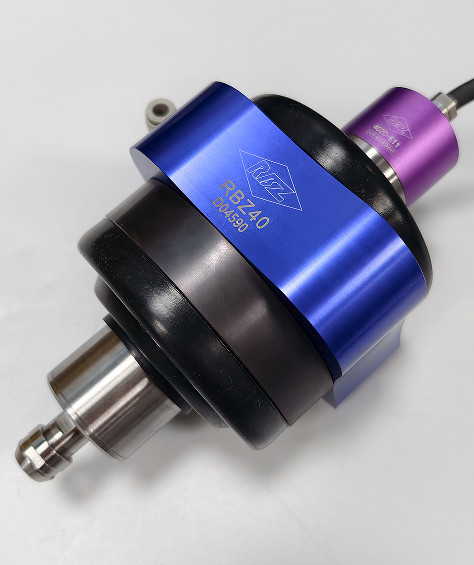
铝合金零部件在CNC、压铸成型后,棱边、孔口普遍存在翻边毛刺,倒角大小不均、粘刀拉丝、批量一致性差一直是行业痛点。传统刚性主轴要么转速提不上来,线速度不足,倒角粗糙;拉高转速后扭矩快速衰减,遇到较厚铝飞边就容易闷刀、卡顿,只能降低进给速度,加工效率难以提升。RBZ-40浮动主轴 凭借1000–40000rpm宽幅可调转速、30N.cm稳定大扭矩输出,搭配柔性浮动结构,很好解决铝合金倒角去毛刺的工艺难题,成为自动化产线、机器人打磨的优选方案。
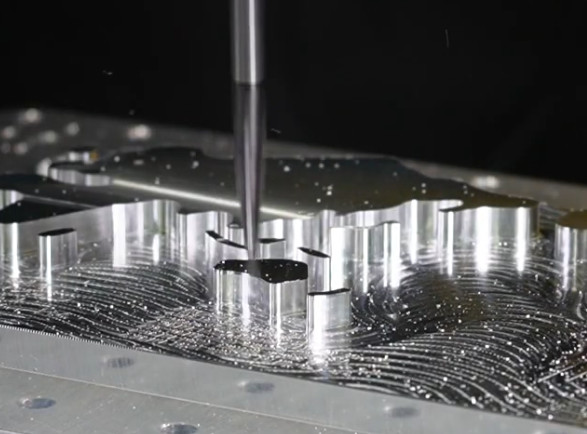
转速区间宽泛,工艺调试灵活。精加工细小倒角、清理薄飞边时,可以拉高转速提升切削线速度,铝材切削更顺滑,减少铝屑粘连在刃口,倒角切面光洁,无拉丝、熔边痕迹;处理厚合模线、大余量倒角时,调低转速,依托充足扭矩稳定切削,一次清除毛刺,避免反复返工。区别于普通高速主轴 “高速弱扭” 的短板,RBZ-40在高转速工况下依然保有 0N.cm 大扭矩储备,动力不衰减,既能满足精加工对高线速度的要求,又具备啃除厚毛刺的切削力量,一套主轴适配多种铝合金工件,3003、6061铝合金以及ADC12压铸铝都能稳定加工。
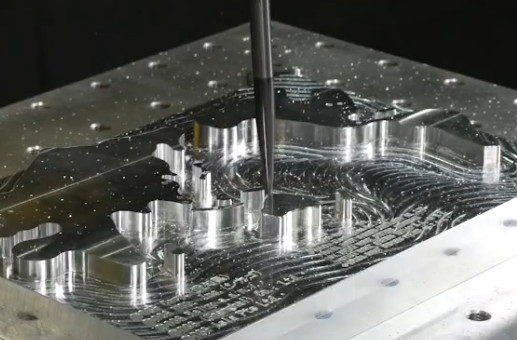
在量产场景中,高线速度搭配稳定大扭矩,直接释放进给速度。以往小扭矩主轴为了防止断刀、毛刺残留,只能低速走刀;采用 RBZ-40之后,进给速度可以合理提升,单件加工时间缩短,整条产线产能显著提高。同时柔性缓冲减少刀具硬冲击,降低崩刀、断刀概率,延长刀具使用寿命,进一步控制加工成本,适配24小时不间断自动化量产。


 关注微信
 浏览手机