智能加工工具·精密量具及检测工具- 全覆盖10年专注智能加工及制造领域
咨询热线:177-2781-6361
177-2241-6289

咨询热线:177-2781-6361
177-2241-6289

不锈钢工件钻孔后,上下孔口边缘常翻出一圈硬毛刺。尤其 304、316L 这类奥氏体不锈钢,韧性大、加工硬化严重,毛刺又硬又黏,手动去不净、机加工易崩边。孔口毛刺一旦残留,轻则划伤装配面、影响密封与定位精度,重则整件返工报废。去毛刺这道工序,成了不锈钢件交付前的老大难。
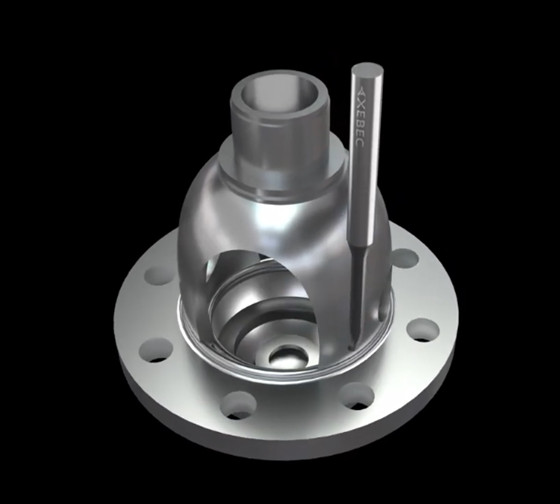
传统做法怎么处理?人工锉刀、砂纸打磨,效率低、一致性差,还容易在孔口留下划痕;普通倒角刀硬啃不锈钢,转速一拉高就崩刃断刀,毛刺没去净,刀先报废。碰上通孔件更麻烦:正面清完还要翻面清背面,多一道工序、多一次定位误差,良率反而更不稳。
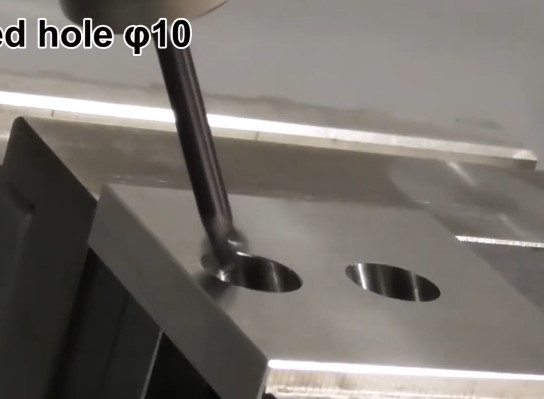
实际加工效果扎实:某五金件厂加工 316L 不锈钢通孔法兰,孔径 Φ6mm、板厚 3mm,上下孔口毛刺约 0.05mm,改用锐必克背孔刀后一次走刀正反面孔口同步光洁,倒角一致性好,尺寸稳定在 1μm 级,刀具寿命长、加工中不易断刀,单件去毛刺时间较人工打磨明显缩短,返工率下降,综合成本省下不少。


 关注微信
 浏览手机