智能加工工具·精密量具及检测工具- 全覆盖10年专注智能加工及制造领域
咨询热线:177-2781-6361
177-2241-6289

咨询热线:177-2781-6361
177-2241-6289

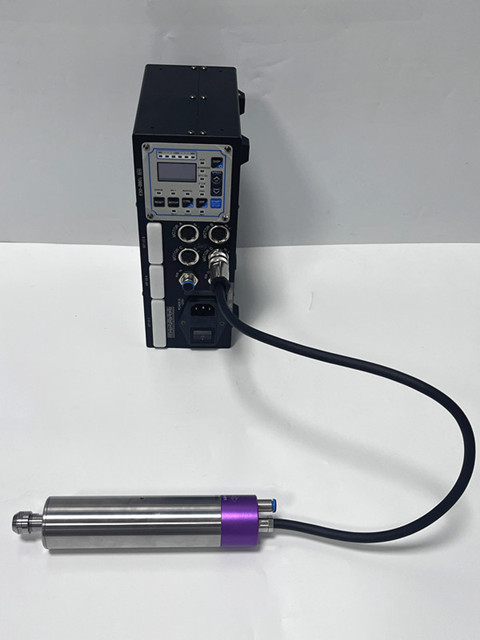
吹风筒叶轮属于薄壁多叶片精密件,叶片薄、曲面多,对切削稳定性、转速和扭矩都有较高要求。不少使用硕方走心机加工叶轮的工厂,经常遇到原厂侧铣刀动力不足、进给不敢开大、叶片容易震刀变形、表面刀纹差等问题。整机更换成本高,而加装 RBZ 4020-E11高速电主轴 ,是适配吹风筒叶轮批量铣削的高性价比技改方案。
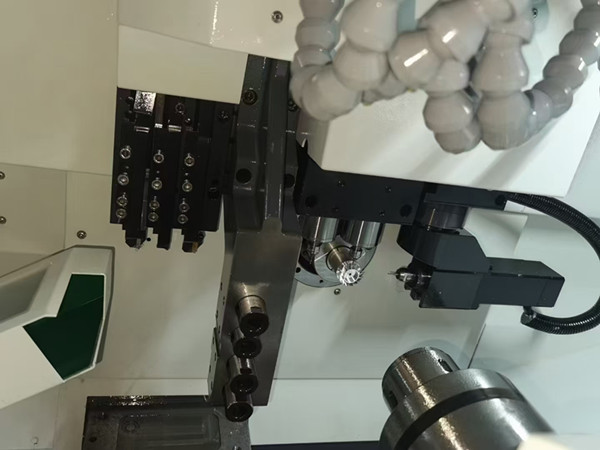
主轴外径紧凑,适配硕方走心机侧铣刀位狭小安装空间,加装简单,不用改动机床主体结构,接入数控系统后可通过M代码控制启停与调速,实现一次装夹完成车削+叶轮侧铣成型,避免二次装夹带来的定位误差,保障每个叶轮叶片的一致性。标配ER11夹头,适配多款小柄径铣刀,满足叶轮开粗、精铣、清根等多工序加工需求,通用性强,适合多规格吹风筒叶轮换产加工。
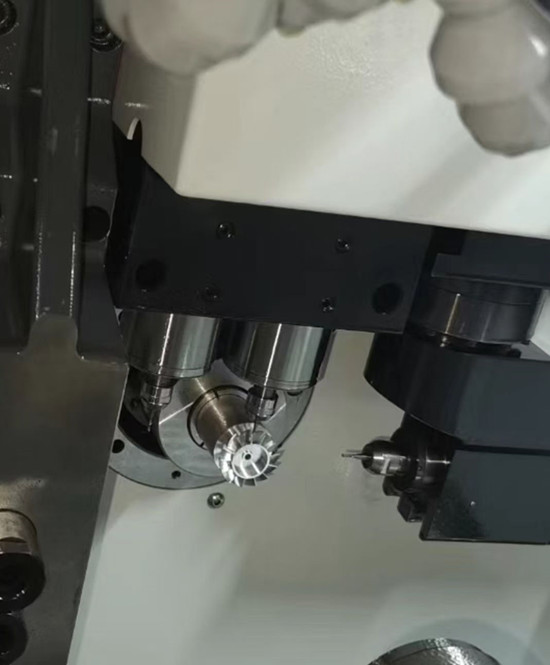
在铝合金吹风筒叶轮的实际加工案例中,加装 4020-E11之后,工厂可以合理提升进给,单件加工节拍缩短,震刀、叶片变形不良率下降,刀具损耗也得到控制。很多中小精密五金厂,不需要投入高额资金换新机床,通过简单加装主轴,就补齐走心机侧铣短板,兼顾大扭矩开粗与高速精铣,适配叶轮这类薄壁复杂零件的量产。


 关注微信
 浏览手机