收藏本站| 在线留言 | EN

欢迎来到深圳市松本机电有限公司官网!

深圳市松本机电有限公司

智能加工工具·精密量具及检测工具- 全覆盖10年专注智能加工及制造领域

咨询热线:177-2781-6361
177-2241-6289

松本机电主轴
您的位置: 首页 > 全站搜索

搜索结果

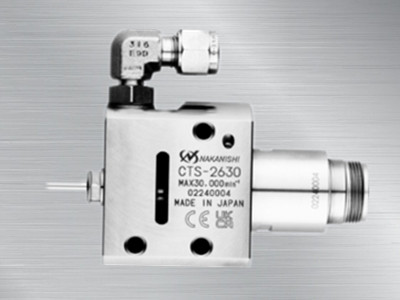
NAKANISHI中心出水主轴CTS-2630

NAKANISHI中心出水主轴CTS-2630

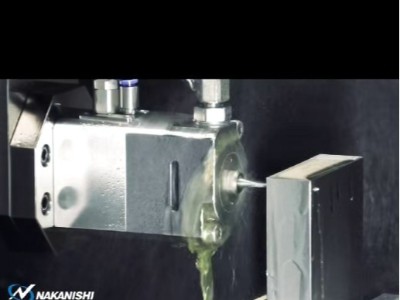
NAKANISHI中心出水主轴CTS-2630,日本中西新推出一款中心出水主轴,转速高达30000转/min,可调速,高压冷却液压力3.0~20.0MPa,精度在1μm以内。原理是使用带油孔的钻头从刀具尖端排出冷却液进行加工的主轴,应用于自动车床的深孔加工,具体有排屑性强、加工时间缩短、刀具寿命延长、精度高等多种优点。
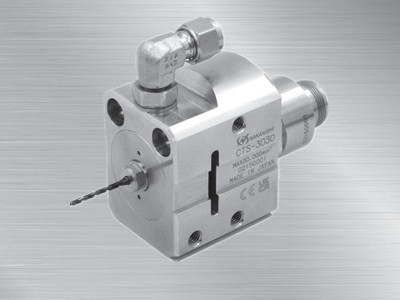
NAKANISHI中心出水主轴CTS-3030(新款)

NAKANISHI中心出水主轴CTS-3030(新款)

NAKANISHI中心出水主轴CTS-3030,日本中西新推出一款中心出水主轴,转速高达30000转/min,可调速,高压冷却液压力3.0~20.0MPa,精度在1μm以内。原理是使用带油孔的钻头从刀具尖端排出冷却液进行加工的主轴,应用于自动车床的深孔加工,具体有排屑性强、加工时间缩短、刀具寿命延长、精度高等多种优点。
津上走心机加装3316A-E11高速电主轴,2.1mm小孔大扭矩钻孔改造方案

津上走心机加装3316A-E11高速电主轴,2.1mm小孔大扭矩钻孔改造方案

津上走心机在精密轴类零件加工中应用广泛,但原有刀座动力头在加工2.1mm小孔时,常常遇到扭矩不足的问题:钻孔排屑不畅、钻头打滑闷转,深孔加工容易断钻,制约加工节拍与良率。不少客户想要在不更换整机、不大改动机床结构的前提下提升钻孔能力,改刀座加装3316A-E11高速电主轴,成为一套落地性很强的改造方案。
排刀机铜件<i style='color:red'>深孔加工</i>方案|4020-E11高速电主轴配中心出水螺帽

排刀机铜件深孔加工方案|4020-E11高速电主轴配中心出水螺帽

铜件加工塑性好、切屑易缠绕,深小孔加工一直是排刀机生产中的难点。在排刀机上加工直径2.3mm、深度25mm的孔,长径比超过10,属于典型深小孔工况。常规排刀机自带主轴转速有限,钻小孔时线速度不足,容易出现排屑不畅、钻头粘铜、崩刃,孔壁粗糙度差,孔位精度不稳定,频繁换刀还会打断生产节拍。很多厂家尝试过普通高速主轴,但缺少内冷结构,深孔内的铜屑很难排出,加工良率始终难以提升。
机械臂搭载6287QS-E16高速电主轴,铝件Φ4mm×18mm小孔加工方案

机械臂搭载6287QS-E16高速电主轴,铝件Φ4mm×18mm小孔加工方案

在自动化产线中,铝件深孔加工一直是难点。本次加工对象为铝合金工件,钻孔规格Φ4mm,孔深18mm,属于深径比4.5的深孔加工,常规机械臂自带主轴转速、扭矩不足,容易出现粘刀、排屑不畅、钻尖抖动、加工效率低等问题。采用机械臂搭载6287QS-E16高速电主轴方案,可稳定完成批量深孔钻削,兼顾加工效率与加工质量。
津上BO125走心机背轴紫铜0.5mm微孔加工,8万转法兰高频铣稳定实现1μm精度

津上BO125走心机背轴紫铜0.5mm微孔加工,8万转法兰高频铣稳定实现1μm精度

紫铜材质塑性高、粘刀特性明显,在精密小件加工中,微小深孔加工一直是行业难点。尤其在津上BO125走心机背轴工位加工0.5mm直径、深度2mm紫铜微孔时,普通主轴转速不足,切削线速度达不到要求,极易出现粘刀、缠屑、断刀,还会造成孔圆度差、内壁毛刺多,尺寸波动大,批量生产良品率难以保障。不少精密零部件厂商通过在背轴加装8万转带法兰高频铣,搭配走心机高精度联动,实现1μm以内加工精度,稳定完成紫铜微孔加工,有效解决断刀与孔形不良难题。
MZ-3065C高速主轴:凸轮机1mm×10mm深孔精密钻孔解决方案

MZ-3065C高速主轴:凸轮机1mm×10mm深孔精密钻孔解决方案

在凸轮机精密加工场景中,1mm孔径、10mm深度的微小深孔加工一直是行业难题。该工况属于典型小孔深径比加工,常规主轴转速不足、精度偏差大,加工时极易出现钻头抖动、孔位偏移、孔壁毛刺、钻头烧损断裂等问题。传统加工方式不仅成品精度参差不齐,还需要后续人工去毛刺、修正孔位,耗时耗力且良品率偏低。针对这一加工痛点,搭载MZ-3065C高速主轴的凸轮机加工方案,凭借超高转速、微米级精度与专业啄钻工艺,完美适配1mm×10mm深孔加工需求,实现高效、无毛刺、高精度量产加工。
不锈钢<i style='color:red'>深孔加工</i>排屑困难,非常容易堵转怎么办?

不锈钢深孔加工排屑困难,非常容易堵转怎么办?

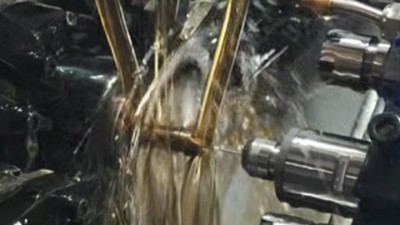
不锈钢深孔加工排屑困难,非常容易堵转怎么办?氧化锆陶瓷深孔加工排屑困难,非常容易堵转。这款自带刀柄的中心出水主轴就非常适合,这款主轴最高可承受30Mpa的水压,最小可以使用0.5mm的中心出水刀具。转速高达三万转,精度1μm以内。
不锈钢钻0.5mm深孔,堵屑、崩刀、精度差? 大扭矩高转速中心出水主轴攻克深孔难题

不锈钢钻0.5mm深孔,堵屑、崩刀、精度差? 大扭矩高转速中心出水主轴攻克深孔难题

不锈钢钻0.5mm深孔,堵屑、崩刀、精度差?大扭矩高转速中心出水主轴攻克深孔难题做不锈钢微深孔加工的同行都懂,头疼的是排屑难、切削热高、钻头易报废,加工效率直接拉胯!别愁!这款大扭矩高转速中心出水主轴,高转速直达20000转/分,1μm级跳动精度,专门攻克不锈钢微孔深孔加工难题,硬料加工也能稳如泰山!
走心机如何实现钻<i style='color:red'>深孔加工</i>?

走心机如何实现钻深孔加工?

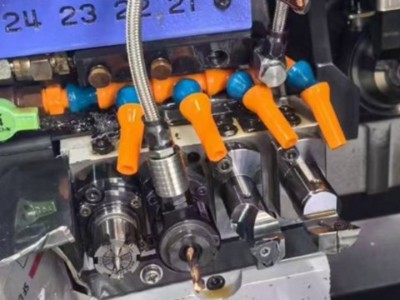
走心机如何实现钻深孔加工?走心机空间有限制,加装中心出水主轴又担心空间不够,机床动力头配上中心出水螺帽可实现中心出水功能,冷却液直达切削区,解决深孔加工堵屑问题,更高性价比。

联系方式

  • 热线电话:177-2781-6361
  • 邮箱:Aimee@sbjd88.com
  • 传真:0755-23288625
  • 公司地址:深圳市宝安区新安街道49区华创达文化科技产业园9栋4楼
  • 技术支持:松本机电 备案号:粤ICP备19039613号

扫码关注

  • 松本机电关注微信
  • 松本机电浏览手机